Naujienos

Kas yra plytų mašina su stovo priežiūros sistema ir kaip ji palaiko patikimą blokų gamybą?

Aplytų mašina su stovo priežiūros sistemasujungia plytų formavimą, medžiagų tvarkymą, laikymą lentynose, kietėjimo palaikymą ir įrangos priežiūrą į labiau organizuotą gamybos darbo eigą. Blokų gamintojams šis metodas gali padėti sumažinti nereikalingą tvarkymą, supaprastinti įprastus patikrinimus, apsaugoti šviežius produktus, pagerinti darbo vietos panaudojimą ir išlaikyti nuoseklesnes gamybos sąlygas. Šiame vadove gamintojams, planuojantiems ar atnaujinantiems betoninių plytų gamybos liniją, paaiškinama sistemos struktūra, priežiūros reikalavimai, stovo valdymas, dažniausios problemos, veikimo praktika ir pirkimo svarstymai.

 brick machine with rack maintenance system


Turinys

  1. Kas yra plytų mašina su stovo priežiūros sistema?
  2. Kodėl stelažų priežiūra svarbi plytų gamyboje?
  3. Kaip sistema struktūrizuota?
  4. Kaip veikia gamybos ir priežiūros darbo eiga?
  5. Kokias priežiūros užduotis turėtų atlikti operatoriai?
  6. Kaip reikėtų tvarkyti kietėjimo stovus?
  7. Kokios bendros problemos gali turėti įtakos sistemai?
  8. Kaip gamintojai gali pagerinti gamybos efektyvumą?
  9. Ką pirkėjai turėtų patikrinti prieš montuodami?
  10. Praktinės priežiūros kontrolinis sąrašas
  11. Dažnai užduodami klausimai
  12. Patikimesnio plytų gamybos proceso kūrimas

Kas yra plytų mašina su stovo priežiūros sistema?

A Plytų mašina su stovo priežiūros sistemayra gamybinė konfigūracija, skirta sujungti plytų ar betoninių blokelių formavimą su organizuotu tvarkymu, sandėliavimu, kietėjimo palaikymu, tikrinimu ir įrangos priežiūra.

Įprastoje gamybos aplinkoje švieži blokai palieka formavimo mašiną ir turi būti transportuojami į tinkamą kietėjimo vietą. Jei padėklai, stelažai, šakiniai krautuvai, konvejeriai ir techninės priežiūros zonos yra prastai koordinuojamos, gamybos linija gali be reikalo judėti, sugadinti gaminį, susikaupti spūstys ir išvengti prastovų.

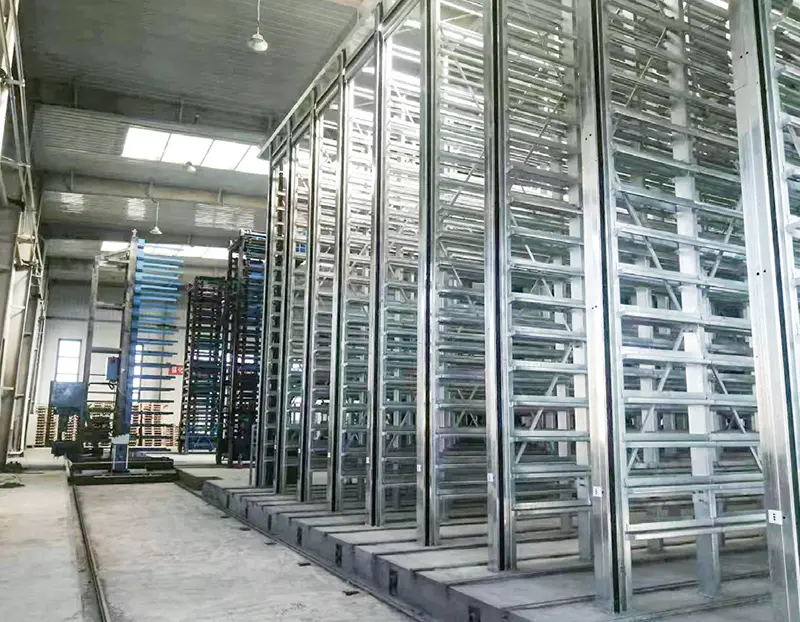
Stelažinė konfigūracija suteikia struktūrinį būdą valdyti naujai suformuotus gaminius, tuo pačiu palengvinant aplinkinio gamybos proceso apžiūrą ir priežiūrą. Šiuolaikinės automatinės blokų gamybos linijos gali integruoti padėklų padavimą, blokų perkėlimą, kietinimo stelažus, transportavimo įrangą, krovimą ir gatavų produktų tvarkymą į vieną suderintą darbo eigą. :contentReference[oaicite:0]{index=0}

Tiksli konfigūracija turėtų priklausyti nuo bloko matmenų, gamybos pajėgumų, kietėjimo reikalavimų, turimos gamyklos erdvės, automatizavimo lygio ir vietinių eksploatavimo sąlygų. Todėl stelažų sistema turėtų būti laikoma visos gamybos linijos dalimi, o ne izoliuotu priedu.


Kodėl stelažų priežiūra svarbi plytų gamyboje?

Betoninių plytų ir blokelių gamyba apima vibraciją, hidraulinį slėgį, užpildą, cemento dulkes, drėgmę, judančius mechaninius komponentus ir pakartotinį medžiagų tvarkymą. Šios sąlygos natūraliai sukuria galimybę susidėvėjimui, užteršimui, atsipalaidavimui ir išlyginimo problemoms.

Plytų gamybos įrangą plačiai rekomenduojama reguliariai valyti, tepti, tikrinti, priveržti ir reguliuoti, nes medžiagų kaupimasis ir komponentų susidėvėjimas gali turėti įtakos formavimo tikslumui ir mašinos patikimumui. :contentReference[oaicite:1]{index=1}

Gamybos iššūkis Galima pasekmė Naudingas valdymo metodas
Stovo spūstys Lėtas medžiagos judėjimas ir sunkus priėjimas Suplanuokite stelažų talpą ir transportavimo maršrutus
Medžiagos likutis Užteršimas pelėsiais ir matmenų problemos Reguliariai valykite formas, bunkerius, padėklus ir perkėlimo vietas
Atsilaisvinusios tvirtinimo detalės Su vibracija susijęs nestabilumas arba komponentų susidėvėjimas Atlikite planinius patikrinimus ir sugriežtinimą
Hidraulinės problemos Nenuoseklus formavimas arba mašinos prastovos Stebėkite alyvos būklę, slėgį, žarnas ir jungtis
Prastas stovo išlygiavimas Tvarkymo sunkumai ir galimas gaminio pažeidimas Patikrinkite stovo padėtį ir perdavimo kelius

Tikslas yra ne tik remontuoti įrangą po gedimo. Praktine priežiūros sistema siekiama nustatyti nedidelius sutrikimus, kol jie neperstoja į gamybos pertrūkius.


Kaip sistema struktūrizuota?

Tiksli konfigūracija skiriasi priklausomai nuo gamintojų, tačiau lentynose palaikomoje plytų gamybos linijoje gali būti keletas tarpusavyje susijusių sričių.

  • Plytų arba blokų formavimo mašina:Formuoja betono gaminius naudojant kontroliuojamą padavimą, vibraciją, presavimą ir išardymą.
  • Hidraulinė sistema:Suteikia hidraulinę galią atitinkamoms formavimo ir judėjimo funkcijoms.
  • Forma ir slėgio galvutė:Tiesiogiai nustatykite pagaminto gaminio formą ir matmenis.
  • Padėklų tvarkymo sistema:Tiekia ir transportuoja padėklus šviežiems produktams.
  • Perkėlimo įranga:Perkelia šviežiai suformuotus blokus link lentynų arba kietėjimo zonų.
  • Kietėjimo stovai:Organizuokite gaminius vertikaliai arba keliais lygiais, kad geriau išnaudotumėte gamyklos erdvę.
  • Kietėjimo aplinka:Priklausomai nuo gamybos metodo, gali būti kontroliuojama temperatūra, drėgmė, oro srautas ar kitos proceso sąlygos.
  • Priežiūros sritis:Suteikia vietos apžiūrai, valymui, tepimui, formų priežiūrai, atsarginių dalių tvarkymui ir remontui.

Kai kuriose pramoninėse konfigūracijose formavimo mašinai sujungti su kietėjimo procesu naudojami kelių lygių kietėjimo stovai ir automatinė perkėlimo įranga. Tai gali sumažinti krovimą rankomis ir sukurti nuolatinį medžiagų srautą. :contentReference[oaicite:2]{index=2}


Kaip veikia gamybos ir priežiūros darbo eiga?

Gerai organizuota darbo eiga turėtų sudaryti sąlygas gamybai, kietėjimui, medžiagų judėjimui, tikrinimui ir priežiūrai palaikyti vienas kitą, o ne konkuruoti dėl tos pačios erdvės.

  1. Žaliavos paruošimas:Cementas, užpildai, vanduo, pigmentai ar kiti patvirtinti ingredientai ruošiami pagal produkto formulę.
  2. Maišymas:Medžiagos sumaišomos, kad būtų pasiekta reikiama konsistencija.
  3. Maitinimas:Betono mišinys patenka į plytų mašiną per padavimo sistemą.
  4. Formavimas:Vibracija ir presavimas sutankina mišinį formos viduje.
  5. Pradinis tvarkymas:Švieži produktai perkeliami atsargiai, kad būtų išvengta deformacijos ar krašto pažeidimų.
  6. Stovo išdėstymas:Produktai yra išdėstyti tam skirtose stelažų vietose.
  7. Kietėjimas:Produktai laikomi nurodytomis kietėjimo sąlygomis reikiamą laikotarpį.
  8. Iškrovimas iš stovo:Sustingę produktai perduodami sukrauti, tikrinti, supakuoti arba išsiųsti.
  9. Padėklo grąžinimas:Tušti padėklai surenkami ir grąžinami į gamybos liniją.
  10. Apžiūra ir priežiūra:Operatoriai tikrina mašiną, stelažus, perkėlimo įrangą ir susijusius komponentus pagal techninės priežiūros grafiką.

Lentynų ir padėklų cirkuliacija ypač svarbi automatinėse linijose. Prastai suplanuoti maršrutai gali sukelti spūstis, uždelsti padėklų grąžinimą ir galiausiai nutraukti formavimo mašiną, net kai pati pagrindinė mašina veikia. :contentReference[oaicite:3]{index=3}


Kokias priežiūros užduotis turėtų atlikti operatoriai?

Techninė priežiūra turi būti atliekama pagal įrangos gamintojo instrukcijas, saugos procedūras, tepalo specifikacijas ir komponentų reikalavimus. Ši sistema gali padėti operatoriams susikurti praktinę rutiną.

Kasdienė priežiūra
  • Pašalinkite betono likučius nuo formų, slėgio galvučių, bunkerių, konvejerių ir kitų darbinių paviršių.
  • Patikrinkite, ar matomose hidraulinėse žarnose, jungiamosiose detalėse ir jungtyse nėra nuotėkio.
  • Patikrinkite tepimo vietas pagal gamintojo tepimo grafiką.
  • Patikrinkite, ar svarbūs varžtai, apsaugas ir jungtis nėra atsilaisvinę.
  • Patikrinkite, ar padėklai nepažeisti arba per daug užteršti.
  • Darbo metu stebėkite neįprastą triukšmą, vibraciją, karštį ar judėjimą.
  • Laikykite stelažo perdavimo zoną švarią ir be nereikalingų kliūčių.

Kasdienis patikrinimas ir valymas dažniausiai akcentuojami, nes sukietėję betono likučiai gali trikdyti mašinos tikslumą ir padidinti susidėvėjimą. :contentReference[oaicite:4]{index=4}

Savaitinė priežiūra
  • Patikrinkite konvejerio ir transmisijos komponentus.
  • Jei reikia, patikrinkite diržo arba grandinės įtempimą.
  • Patikrinkite vibracijos sistemos tvirtinimo taškus.
  • Patikrinkite hidraulinės alyvos būklę ir atitinkamus filtrus pagal gamintojo reikalavimus.
  • Saugiai atjungę maitinimą, patikrinkite elektros jungtis.
  • Patikrinkite stovo išlygiavimą, konstrukcijos būklę ir perdavimo maršrutus.
  • Peržiūrėkite techninės priežiūros įrašus dėl pasikartojančių sutrikimų.
Periodinė priežiūra

Periodinė priežiūra turėtų apimti nuodugnesnį formų, hidraulinių komponentų, elektrinių valdiklių, vibracijos sistemų, guolių, transmisijos komponentų, jutiklių ir kitų susidėvėjusių dalių patikrinimą. Pelėsių susidėvėjimas nusipelno ypatingo dėmesio, nes pažeisti arba deformuoti pelėsių komponentai gali turėti įtakos gaminio matmenims ir paviršiaus kokybei. :contentReference[oaicite:5]{index=5}


Kaip reikėtų tvarkyti kietėjimo stovus?

Stovo valdymas yra daugiau nei paprastas blokų įdėjimas į laisvas vietas. Stovo išdėstymas turi atitikti gamybos pajėgumus, kietėjimo trukmę, gaminio matmenis, padėklų specifikacijas, tvarkymo įrangą ir turimą grindų bei lubų plotą.

Stovo valdymo faktorius Ką patikrinti
Talpa Ar stelažų sistema gali patenkinti numatomą gamybos apimtį?
Matmenys Ar stelažų lygiai suderinami su padėklų ir gaminių matmenimis?
Prieiga Ar perkėlimo įranga gali saugiai pasiekti kiekvieną reikiamą padėtį?
Lygiavimas Ar stovo padėtis yra stabili, lygi ir tinkamai išlyginta?
Tiražas Ar pilni ir tušti padėklai gali judėti netrukdydami kitoms operacijoms?
Apžiūra Ar operatoriai gali lengvai atpažinti pažeistus stelažus ar padėklus?

Šviežiai išlieti betono blokeliai yra ypač jautrūs grubiai elgiantis, nes jie dar nėra išsiugdę galutinio stiprumo. Todėl tinkama stovo padėtis ir kontroliuojamas judėjimas gali padėti sumažinti nereikalingą mechaninį įtempimą ankstyvoje kietėjimo stadijoje. Pačios kietėjimo sąlygos turi būti nustatytos pagal produkto formulę, taikomus standartus ir įrangos gamintojo procesų rekomendacijas.


Kokios bendros problemos gali turėti įtakos sistemai?

Kai kurios pasikartojančios problemos gali būti išspręstos sistemingai tikrinant.

1. Betono kaupimas

Betono likučiai gali sukietėti ant formų, slėgio galvučių, konvejerių ir padavimo komponentų. Jei nepašalinsite, kaupimasis gali trukdyti judėjimui ir formavimo tikslumui. Todėl reguliarus valymas po pagaminimo yra svarbi pagrindinė užduotis.

2. Pelėsių nusidėvėjimas

Formos patiria pakartotinę mechaninę apkrovą ir sąlytį su abrazyvinėmis medžiagomis. Susidėvėjimas gali palaipsniui paveikti gaminio matmenis, kampus, paviršius ir konsistenciją. Operatoriai turėtų nustatyti tikrinimo kriterijus, pagal kuriuos būtų galima nustatyti, kada pelėsį reikia taisyti arba pakeisti.

3. Hidraulinis nuotėkis

Hidraulinės žarnos, jungiamosios detalės, sandarikliai ir jungtys turi būti reguliariai tikrinami. Alyvos nuotėkio nereikėtų ignoruoti, nes tai gali reikšti komponentų gedimą ir gali kelti pavojų darbo vietos saugai.

4. Nenormali vibracija

Vibracija yra būtina formavimo procesui, tačiau nenormali vibracija gali rodyti atsilaisvinusias tvirtinimo detales, mechaninį susidėvėjimą, išlygiavimo problemas, guolių problemas ar kitus gedimus. Atsiradus neįprastoms sąlygoms, operatoriai turi sustoti ir apžiūrėti įrangą pagal gamintojo saugos procedūrą.

5. Netinkamas stovas

Netinkamai sureguliuoti stovai gali apsunkinti automatinį arba rankinį perkėlimą. Reguliarus stovo pamatų, lygių, konstrukcinių elementų ir perdavimo takų tikrinimas gali padėti nustatyti problemas, kol jos dar nepaveiks medžiagų srauto.

6. Nepakankama padėklų cirkuliacija

Gamybos linija gali turėti pakankamą formavimo pajėgumą, tačiau vis tiek gali trikdyti, jei padėklai negrįžta reikiamu greičiu. Todėl padėklų kiekis turėtų būti planuojamas kartu su gamybos ciklo trukme, kietėjimo trukme, stelažo talpa, valymo reikalavimais ir atitinkama eksploatavimo marža. :contentReference[oaicite:6]{index=6}


Kaip gamintojai gali pagerinti gamybos efektyvumą?

Efektyvumą lemia ne vien mašinos greitis. Visas medžiagų srautas turi išlikti subalansuotas.

  • Suderinkite stovo talpą su išvestimi:Venkite projektuoti stovo plotą tik aplink mašinos išvestį. Įtraukite kietėjimo laiką ir produkto apyvartą.
  • Sutrumpinkite nereikalingą judesį:Formavimo zonoje logiškai išdėstykite lentynas, padėklų cirkuliaciją ir perkėlimo įrangą.
  • Atskiri eismo maršrutai:Jei įmanoma, venkite konfliktų tarp šakinių krautuvų, žaliavų tvarkymo, šviežių blokų ir tuščių padėklų.
  • Standartizuoti patikrinimus:Naudokite kontrolinius sąrašus, kad operatoriai nuosekliai tikrintų tuos pačius kritinius taškus.
  • Stebėkite pasikartojančius gedimus:Pasikartojančios problemos gali reikšti pagrindinę mechaninę, elektrinę, hidraulinę ar veikimo problemą.
  • Turėkite atsarginių dalių:Įprasti susidėvėję komponentai turėtų būti tvarkomi pagal faktinius įrangos reikalavimus ir tiekėjo rekomendacijas.
  • Traukinių operatoriai:Operatoriai turėtų suprasti įprastus mašinos garsus, judesius, tepimo taškus, avarines procedūras ir pranešimus apie neįprastas būsenas.

Profilaktinė priežiūra yra ypač naudinga, nes mažas problemas dažnai galima nustatyti dar prieš tai, kai jos tampa gamybos stabdymo gedimais. Dokumentuota techninės priežiūros istorija taip pat suteikia naudingos informacijos planuojant atsargines dalis ir techninės priežiūros intervalus. :contentReference[oaicite:7]{index=7}


Ką pirkėjai turėtų patikrinti prieš montuodami?

Rinkdamiesi plytų mašiną su stovo priežiūros sistema, pirkėjai turėtų įvertinti visą gamybos poreikį, o ne lyginti tik mašinos našumą.

Vertinimo sritis Pagrindiniai klausimai
Produktų asortimentas Kokie plytų, blokelių, trinkelių ar susijusių betono gaminiai bus gaminami?
Gamybos pajėgumai Kokios dienos ar valandos produkcijos reikia?
Stovo talpa Kiek padėklų ir kietinimo vietų reikia?
Gamyklos išdėstymas Ar yra pakankamas aukštis, grindų plotas ir transporto prieiga?
Automatika Kurie etapai turėtų būti automatiniai, o kurie liks rankiniai?
Priežiūra Ar operatoriai gali saugiai prieiti prie svarbiausių komponentų tikrinimo ir priežiūros tikslais?
Pagalba po pardavimo Ar yra techninė dokumentacija, atsarginės dalys, mokymai ir aptarnavimas?

Pramoniniam įrengimui stelažo aukštis, stelažo kiekis, padėklų matmenys, kietėjimo trukmė, perkėlimo įranga ir gamyklos cirkuliacija turi būti skaičiuojami kartu. Integruotas išdėstymas gali padėti išvengti kliūčių, kurios kitu atveju gali atsirasti po to, kai įrenginys jau buvo sumontuotas.


Praktinės priežiūros kontrolinis sąrašas

Paprastas kontrolinis sąrašas gali padaryti kasdienę veiklą nuoseklesnę.

Prekė Kasdien Kas savaitę Periodinis
Pelėsių ir slėginės galvutės valymas ✓ — ✓ Išsami apžiūra
Hidraulinė patikra ✓ Vizualinis patikrinimas ✓ ✓ Pagal vadovą
Tepimas ✓ Kur nurodyta ✓ Apžvalga ✓ Pilnas aptarnavimas
Tvirtinimo detalės ✓ Vizualinis ✓ Išsamus ✓
Stovo būklė ✓ Vizualinis ✓ ✓ Konstrukcijų apžiūra
Elektriniai komponentai ✓ Stebėkite veikimą ✓ ✓ Kvalifikuota apžiūra
Techninės priežiūros įrašai ✓ ✓ Apžvalga ✓ Analizuoti tendencijas

Svarbu:Priežiūros dažnumas visada turi būti koreguojamas pagal konkrečios mašinos konstrukciją, darbo valandas, gamybos medžiagas, aplinkos sąlygas ir gamintojo techninę dokumentaciją. Galią, hidraulinį slėgį ir kitas pavojingas sistemas turėtų prižiūrėti tik tinkamai apmokytas personalas, atlikęs tinkamas izoliavimo procedūras.


Dažnai užduodami klausimai

Kokia pagrindinė plytų mašinos su stovo priežiūros sistema paskirtis?

Jos tikslas – koordinuoti plytų formavimą, gaminių tvarkymą, stelažų laikymą ar kietėjimą, padėklų cirkuliaciją, tikrinimą ir įrangos priežiūrą labiau organizuotoje gamybos eigoje.

Ar stovo sistema pagerina plytų kokybę?

Stelažų sistema savarankiškai nenustato gaminio kokybės. Tačiau organizuotas tvarkymas gali padėti sumažinti nereikalingą šviežių blokų judėjimą, o kontroliuojamos kietėjimo sąlygos ir nuoseklios gamybos procedūros gali padėti geriau nuspėti rezultatus.

Kaip dažnai reikia prižiūrėti plytų mašiną?

Pagrindinis valymas ir patikra paprastai atliekami kiekvieną gamybos pamainą, o tepimas, tvirtinimo patikros, hidraulinė apžiūra, elektrinė patikra ir išsamesnė priežiūra atliekama pagal gamintojo rekomenduojamą grafiką ir faktines darbo sąlygas.

Kodėl pelėsių priežiūra yra svarbi?

Forma tiesiogiai įtakoja gatavo produkto formą ir matmenis. Susidėvėjimas, deformacija, likučiai arba pažeidimai gali turėti įtakos produkto konsistencijai, todėl juos reikia nustatyti anksti.

Ką reikėtų tikrinti ant kietinimo lentynų?

Operatoriai turėtų patikrinti stelažų išlygiavimą, konstrukcijos būklę, stabilumą, prieinamus perdavimo kelius, padėklų padėtį ir bet kokius deformacijos ar pažeidimo požymius.

Ar stelažų sistemą galima integruoti į automatinę gamybos liniją?

Taip. Automatinės blokų gamybos linijos gali derinti padėklų padavimą, blokų perkėlimą, kelių lygių kietėjimo stelažus, transportavimo įrangą, krovimą ir padėklų grąžinimą. Tiksli konfigūracija priklauso nuo reikalingos talpos ir gamyklos išdėstymo. :contentReference[oaicite:8]{index=8}

Kaip gamintojai gali sumažinti netikėtas prastovos laiką?

Atlikite suplanuotus patikrinimus, laikykite įrangą švarią, stebėkite neįprastus garsus ir vibraciją, prižiūrėkite tepimą, apžiūrėkite hidraulines ir elektros sistemas, registruokite pasikartojančius gedimus ir pakeiskite susidėvėjusius komponentus pagal atitinkamus aptarnavimo kriterijus.


Patikimesnio plytų gamybos proceso kūrimas

A Plytų mašina su stovo priežiūros sistematurėtų būti vertinama kaip visa gamybos koncepcija, o ne tiesiog plytų gamybos mašina kartu su laikymo lentynomis. Formavimo mašina, formos, hidraulinė sistema, padėklai, perkėlimo įranga, kietėjimo zona, lentynos, priežiūros procedūros ir operatoriaus darbo eiga turi įtakos bendram gamybos linijos veikimui.

Gamintojams praktiškiausias būdas yra sukurti subalansuotą sistemą, kurioje švieži produktai galėtų sklandžiai pereiti nuo formavimo iki kietėjimo, padėklai galėtų efektyviai grįžti atgal, techninės priežiūros personalas galėtų saugiai pasiekti svarbiausius komponentus, o operatoriai galėtų nustatyti sutrikimus, kol jie netaptų dideliais gamybos pertrūkiais.

QUANGONG MACHINERY CO., LTDgali teikti profesionalius sprendimus gamintojams, planuojantiems betoninių blokelių ir plytų gamybos projektus, įskaitant įrangos konfigūraciją, gamybos linijų planavimą, su stovu susijusias tvarkymo priemones ir techninę pagalbą pagal projekto reikalavimus.

Jei planuojate naują plytų gamybos liniją arba atnaujinate esamą įrenginį,susisiekite su mumisaptarti savo produktų tipus, gamybos pajėgumus, gamyklos išdėstymą, automatizavimo reikalavimus ir stovo priežiūros poreikius.

Susijusios naujienos
Palikite man žinutę
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti